


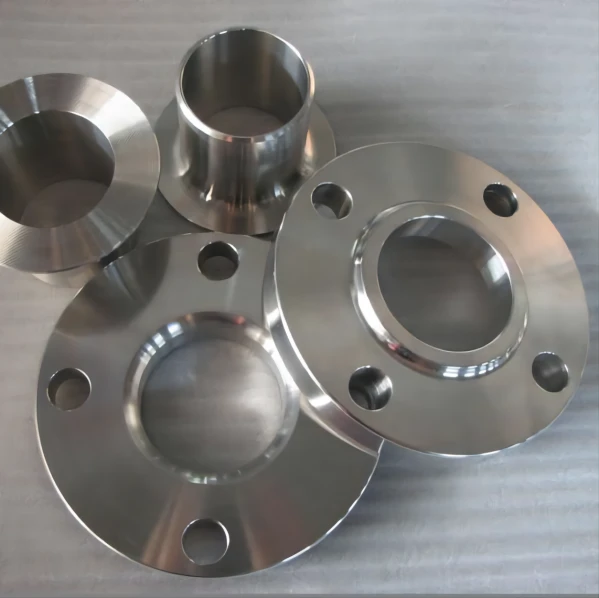
เอสทีเอ็ม เอ350
ASTM A350 เป็นข้อกำหนดที่ครอบคลุมการตีขึ้นรูปเหล็กกล้าคาร์บอนและโลหะผสมต่ำ โดยต้องมีการทดสอบความเหนียวแบบรอยบากสำหรับส่วนประกอบท่อ ข้อมูลจำเพาะนี้แบ่งออกเป็นหลายเกรด โดยแต่ละเกรดจะระบุคุณสมบัติทางกลที่แตกต่างกันและเงื่อนไขการบริการที่ต้องการ
องค์ประกอบของวัสดุ:
ASTM A350 ครอบคลุมถึงการตีขึ้นรูปเหล็กกล้าคาร์บอนและโลหะผสมต่ำที่มีจุดประสงค์เพื่อใช้ในการให้บริการที่อุณหภูมิต่ำ ข้อกำหนดองค์ประกอบทางเคมีเฉพาะจะแตกต่างกันไปขึ้นอยู่กับเกรดที่ระบุในมาตรฐาน
| องค์ประกอบ | องค์ประกอบ น้ำหนัก % เกรด | ||||||
| แอลเอฟ1 | แอลเอฟ2 | แอลเอฟ3 | แอลเอฟ5 | แอลเอฟ6 | แอลเอฟ9 | แอลเอฟ 787 | |
| C | น้อยกว่าหรือเท่ากับ 0.30 | น้อยกว่าหรือเท่ากับ 0.30 | น้อยกว่าหรือเท่ากับ 0.20 | น้อยกว่าหรือเท่ากับ 0.30 | น้อยกว่าหรือเท่ากับ 0.22 | น้อยกว่าหรือเท่ากับ 0.20 | น้อยกว่าหรือเท่ากับ 0.07 |
| มน | 0.60-1.35 | 0.60-1.35 | น้อยกว่าหรือเท่ากับ 0.90 | 0.60-1.35 | 1.15–1.50 | 0.40–1.06 | 0.40–0.70 |
| P | น้อยกว่าหรือเท่ากับ 0.035 | น้อยกว่าหรือเท่ากับ 0.035 | น้อยกว่าหรือเท่ากับ 0.035 | น้อยกว่าหรือเท่ากับ 0.035 | น้อยกว่าหรือเท่ากับ 0.025 | น้อยกว่าหรือเท่ากับ 0.035 | น้อยกว่าหรือเท่ากับ 0.025 |
| S | น้อยกว่าหรือเท่ากับ 0.040 | น้อยกว่าหรือเท่ากับ 0.040 | น้อยกว่าหรือเท่ากับ 0.040 | น้อยกว่าหรือเท่ากับ 0.040 | น้อยกว่าหรือเท่ากับ 0.025 | น้อยกว่าหรือเท่ากับ 0.040 | น้อยกว่าหรือเท่ากับ 0.025 |
| ศรี | 0.15-0.30 | 0.15-0.30 | 0.20-0.35 | 0.20-0.35 | 0.15-0.30 | ... | น้อยกว่าหรือเท่ากับ 0.40 |
| นิ | น้อยกว่าหรือเท่ากับ 0.40 | น้อยกว่าหรือเท่ากับ 0.40 | 3.30-3.70 | 1.00-2.00 | น้อยกว่าหรือเท่ากับ 0.40 | 1.60-2.24 | 0.70–1.00 |
| Cr | น้อยกว่าหรือเท่ากับ 0.30 | น้อยกว่าหรือเท่ากับ 0.30 | น้อยกว่าหรือเท่ากับ 0.30 | น้อยกว่าหรือเท่ากับ 0.30 | น้อยกว่าหรือเท่ากับ 0.30 | น้อยกว่าหรือเท่ากับ 0.30 | 0.60–0.90 |
| โม | น้อยกว่าหรือเท่ากับ 0.12 | น้อยกว่าหรือเท่ากับ 0.12 | น้อยกว่าหรือเท่ากับ 0.12 | น้อยกว่าหรือเท่ากับ 0.12 | น้อยกว่าหรือเท่ากับ 0.12 | น้อยกว่าหรือเท่ากับ 0.12 | 0.15-0.25 |
| ลูกบาศ์ก | น้อยกว่าหรือเท่ากับ 0.40 | น้อยกว่าหรือเท่ากับ 0.40 | น้อยกว่าหรือเท่ากับ 0.40 | น้อยกว่าหรือเท่ากับ 0.40 | น้อยกว่าหรือเท่ากับ 0.40 | 0.75–1.25 | 1.00-1.30 |
| ซีบี | น้อยกว่าหรือเท่ากับ 0.02 | น้อยกว่าหรือเท่ากับ 0.02 | น้อยกว่าหรือเท่ากับ 0.02 | น้อยกว่าหรือเท่ากับ 0.02 | น้อยกว่าหรือเท่ากับ 0.02 | น้อยกว่าหรือเท่ากับ 0.02 | มากกว่าหรือเท่ากับ 0.02 |
| V | น้อยกว่าหรือเท่ากับ 0.08 | น้อยกว่าหรือเท่ากับ 0.08 | น้อยกว่าหรือเท่ากับ 0.03 | น้อยกว่าหรือเท่ากับ 0.03 | 0.04-0.11 | น้อยกว่าหรือเท่ากับ 0.03 | น้อยกว่าหรือเท่ากับ 0.03 |
| N | ... | ... | ... | ... | 0.01–0.030 | ... | ... |
*1. เมื่อจำเป็นต้องมีการดีออกซิเดชันคาร์บอนในสุญญากาศ ปริมาณซิลิกอนจะต้องสูงสุด 0.12%
*2. สำหรับเกรด LF1, LF2 และ LF6 ผลรวมของ Cu, Ni, Cr, V และ Mo จะต้องไม่เกิน 1.00 % ในการวิเคราะห์ความร้อน
*3. สำหรับทุกเกรดยกเว้นเกรด LF787 ผลรวมของ Cr และ Mo จะต้องไม่เกิน 0.32 % ในการวิเคราะห์ความร้อน
*4. สำหรับเกรด LF1 และ LF2 ขีดจำกัดสำหรับ Cb อาจเพิ่มขึ้นเป็น 0.05 % สำหรับการวิเคราะห์ความร้อนและ 0.06 % สำหรับการวิเคราะห์ผลิตภัณฑ์
*5. คาร์บอนที่เทียบเท่า CE=[C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15] จะต้องไม่เกิน 0.45 %
เกรด:
ASTM A350 แบ่งออกเป็นหลายเกรด ได้แก่:
เกรด LF1: การตีขึ้นรูปสำหรับบริการที่อุณหภูมิต่ำจนถึง -50 องศา F [-46 องศา ]
เกรด LF2: การตีขึ้นรูปสำหรับบริการที่อุณหภูมิต่ำจนถึง -150 องศา F [-101 องศา ]
เกรด LF3: การตีขึ้นรูปสำหรับบริการที่อุณหภูมิต่ำจนถึง -150 องศา F [-101 องศา ] พร้อมการทดสอบความทนทานของรอยบาก
เกรด LF5: การตีขึ้นรูปสำหรับบริการที่อุณหภูมิต่ำถึง -50 องศา F [-46 องศา ]
เกรด LF6: การตีขึ้นรูปสำหรับการบริการที่อุณหภูมิต่ำจนถึง -50 องศา F [-46 องศา ] พร้อมการทดสอบความทนทานของรอยบาก
เกรด LF9: การตีขึ้นรูปสำหรับบริการที่อุณหภูมิต่ำจนถึง -150 องศา F [-101 องศา ] พร้อมการทดสอบความทนทานของรอยบาก
เกรด LF787: การตีขึ้นรูปสำหรับบริการที่อุณหภูมิต่ำถึง -150 องศา F [-101 องศา ] พร้อมการทดสอบความทนทานของรอยบาก
เกรด LF8M: การตีขึ้นรูปเหล็กกล้าไร้สนิมสำหรับการบริการที่อุณหภูมิต่ำถึง -325 องศา F [-198 องศา ] พร้อมการทดสอบความทนทานของรอยบาก
คุณสมบัติทางกล ASTM A350
| เกรด/ชั้นเรียน | ความต้านแรงดึง | ความแข็งแรงของผลผลิตขั้นต่ำ | การยืดตัว, นาที. | ความแข็งสูงสุด | ||
| เคเอสไอ | เอ็มพีเอ | เคเอสไอ | MPa | % | เอชบีดับบลิว | |
| แอลเอฟ1 ซีแอล1 | 60-85 | 415–585 | 30 | 205 | 25 | 197 |
| แอลเอฟ 5 ซีแอล 1 | 60-85 | 415–585 | 30 | 205 | 25 | 197 |
| แอลเอฟ2 ซีแอล1 | 70–95 | 485–655 | 36 | 250 | 22 | 197 |
| แอลเอฟ2 ซีแอล2 | 70–95 | 485–655 | 36 | 250 | 22 | 197 |
| แอลเอฟ 3 ซีแอล 1 | 70–95 | 485–655 | 37.5 | 260 | 22 | 197 |
| แอลเอฟ3 ซีแอล2 | 70–95 | 485–655 | 37.5 | 260 | 22 | 197 |
| LF5 CL2 | 70–95 | 485–655 | 37.5 | 260 | 22 | 197 |
| แอลเอฟ 6 ซีแอล 1 | 66–91 | 455–630 | 52 | 360 | 22 | 197 |
| แอลเอฟ 6 ซีแอล 2 | 75–100 | 515–690 | 60 | 415 | 20 | 197 |
| แอลเอฟ 6 ซีแอล 3 | 75–100 | 515–690 | 60 | 415 | 20 | 197 |
| แอลเอฟ9 | 63–88 | 435–605 | 46 | 315 | 25 | 197 |
| แอลเอฟ 787 ซีแอล 2 | 65-85 | 450-585 | 55 | 380 | 20 | 197 |
| แอลเอฟ 787 ซีแอล 3 | 75-95 | 515-655 | 65 | 450 | 20 | 197 |
*1. ค่าการยืดตัวจะขึ้นอยู่กับชิ้นงานทรงกลมมาตรฐานหรือชิ้นงานตามสัดส่วนขนาดเล็ก % ขั้นต่ำในความยาวเกจ 4D
*2. กำลังรับผลผลิตจะต้องกำหนดโดยวิธีออฟเซ็ต 0.2 % หรือส่วนขยาย 0.5 % ภายใต้วิธีโหลด
การทดสอบความเหนียวของรอยบาก:
ASTM A350 บางเกรดจำเป็นต้องมีการทดสอบความเหนียวแบบบากเพื่อให้แน่ใจว่ามีความเหนียวเพียงพอและทนต่อการแตกหักแบบเปราะที่อุณหภูมิต่ำ การทดสอบเหล่านี้มีความสำคัญอย่างยิ่งสำหรับการใช้งานที่วัสดุต้องอยู่ภายใต้อุณหภูมิที่เย็นจัดหรือสภาพแวดล้อมที่มีอุณหภูมิต่ำอื่นๆ
การรักษาความร้อนและกระบวนการเชื่อม
ตามที่ระบุไว้ใน ASTM A350 หลังจากการทำงานที่ร้อนและก่อนการอุ่นซ้ำเพื่อการบำบัดความร้อน การตีจะต้องปล่อยให้เย็นลงต่ำกว่าช่วงการเปลี่ยนแปลงอย่างมาก การตีขึ้นรูปเกรดอื่นที่ไม่ใช่เกรด LF787 จะต้องได้รับการตกแต่งในสภาพปกติหรือทำให้เป็นมาตรฐานและมีอุณหภูมิหรือดับและมีอุณหภูมิ การตีขึ้นรูปที่ดับแล้วทั้งหมดจะต้องถูกทำให้อุณหภูมิอยู่ที่ 1100 องศา F [590 องศา ] ขั้นต่ำ โดยคงไว้ที่อุณหภูมิขั้นต่ำ 30 นาที/นิ้ว ความหนาสูงสุด [30 นาที/25 มม.] แต่ไม่ว่าในกรณีใดจะน้อยกว่า 30 นาที การตีขึ้นรูปเกรด LF787 จะต้องได้รับการตกแต่งในสภาวะที่ได้รับการบำบัดความร้อนแบบปกติและการตกตะกอนหรือในสภาวะที่ได้รับการบำบัดด้วยความร้อนแบบดับและตกตะกอน
สำหรับการตีขึ้นรูปเกรด LF1 และ LF2 โลหะเชื่อมจะต้องฝากโดยใช้อิเล็กโทรดเหล็กกล้าคาร์บอน E 7015, E 7016 หรือ E 7018 สอดคล้องกับ AWS A 5.1 สำหรับการตีขึ้นรูปเกรด LF2 โลหะเชื่อมจะต้องฝากโดยใช้อิเล็กโทรดเหล็กอัลลอยด์ต่ำ E 7015-A1; E 7016-A1 หรือ E 7018-A1 สอดคล้องกับ AWS 5.5; สำหรับการตีขึ้นรูปเกรด LF3 โลหะเชื่อมจะต้องฝากโดยใช้อิเล็กโทรดเหล็กกล้าอัลลอยด์ต่ำ E 8016-C2 หรือ E 8018-C2 ที่สอดคล้องกับ AWS A 5.5; สำหรับการตีขึ้นรูปเกรด LF5, LF9 และ LF787 โลหะเชื่อมจะต้องฝากโดยใช้อิเล็กโทรดเหล็กกล้าอัลลอยด์ต่ำ E 8016-C1 หรือ E 8018-C1 ที่สอดคล้องกับ AWS A 5.5 สำหรับเกรด LF6 อิเล็กโทรดต้องเป็นไฮโดรเจนต่ำ E-XX15, E-XX16 หรือ E-XX18 ที่สอดคล้องกับ AWS A 5.1 หรือ A 5.5 ตามความเหมาะสม
การใช้งาน:
การตีขึ้นรูป ASTM A350 มักใช้ในอุตสาหกรรมต่างๆ รวมถึงน้ำมันและก๊าซ ปิโตรเคมี การแปรรูปทางเคมี การผลิตกระแสไฟฟ้า และการใช้งานทางทะเล ใช้ในการผลิตส่วนประกอบของท่อ เช่น หน้าแปลน ข้อต่อ วาล์ว และภาชนะรับแรงดันสำหรับสภาวะการบริการที่อุณหภูมิต่ำ
การปฏิบัติตามมาตรฐาน:
การตีขึ้นรูป ASTM A350 ต้องเป็นไปตามข้อกำหนดที่ระบุไว้ในข้อกำหนดมาตรฐาน ASTM A350/A350M สำหรับการตีขึ้นรูปเหล็กกล้าคาร์บอนและโลหะผสมต่ำ โดยต้องมีการทดสอบความเหนียวของรอยบากสำหรับส่วนประกอบท่อ นอกจากนี้ ยังอาจต้องเป็นไปตามมาตรฐานและข้อกำหนดอุตสาหกรรมอื่นๆ ที่เกี่ยวข้อง เช่น ASME B16.5, ASME B16.34, ASME B16.11 และ API 6A ขึ้นอยู่กับการใช้งานและการใช้งานที่ต้องการ
รูปแบบผลิตภัณฑ์และมาตรฐานมิติ
| มาตรฐานมิติสำหรับการตีขึ้นรูป ASTM A350 | |
|---|---|
| ASME B16.5 | หน้าแปลนท่อเหล็กและอุปกรณ์หน้าแปลน |
| ASME B16.9 | อุปกรณ์เชื่อมชนเหล็กดัดจากโรงงาน |
| ASME B16.11 | อุปกรณ์เหล็กฟอร์จ การเชื่อมซ็อกเก็ตและเกลียว4 |
| ASME B16.34 | วาล์ว-หน้าแปลน, เกลียวและปลายเชื่อม |
| ASME B16.47 | หน้าแปลนเหล็กเส้นผ่านศูนย์กลางขนาดใหญ่ |
| เอพีไอ 600 | วาล์วประตูเหล็กที่มีปลายหน้าแปลนหรือแบบเชื่อมชน |
| เอพีไอ 602 | วาล์วประตูเหล็กคาร์บอนดีไซน์กะทัดรัดสำหรับใช้ในโรงกลั่น |
| เอพีไอ 605 | หน้าแปลนเหล็กคาร์บอนเส้นผ่านศูนย์กลางขนาดใหญ่ |
ป้ายกำกับยอดนิยม: astm a350 ผู้ผลิตจีน astm a350 ซัพพลายเออร์
คู่ของ
มาตรฐาน ASTM A694คุณอาจชอบ


ส่งคำถาม